
189-2923-7076
189-2923-7076
一、打磨抛光粉尘介绍
打磨抛光粉尘是金属、木材、陶瓷等材料在机械加工过程中因摩擦、切削产生的固体颗粒物,具有 粒径小(微米级)、分散性强、成分复杂 的特点。主要危害包括:
二、粉尘来源与成分
1. 主要来源
| 生产环节 | 具体工序 | 典型粉尘类型 |
|---|---|---|
| 打磨过程 | 砂轮、砂纸摩擦去除材料表面毛刺、氧化层 | 金属屑(铁、铝)、磨料碎屑(碳化硅) |
| 抛光过程 | 抛光轮、抛光膏精细处理材料表面 | 金属微粒(铜、不锈钢)、树脂颗粒 |
| 材料本身 | 铸造件表面杂质、松散颗粒脱落 | 砂粒、陶瓷粉尘、木材碎屑 |
2. 典型成分
| 类别 | 成分 | 危害 |
|---|---|---|
| 金属粉尘 | 铁(Fe)、铝(Al)、铜(Cu) | 爆炸风险(铝粉爆炸下限20 g/m³)、肺纤维化 |
| 非金属粉尘 | 二氧化硅(SiO₂)、碳化硅(SiC) | 尘肺病、设备磨损 |
| 有机粉尘 | 树脂颗粒、木材碎屑 | 致癌风险(苯乙烯等VOCs) |
关键数据:
• 金属抛光车间PM₂.₅浓度可达 200-300 mg/m³,远超国标限值(10 mg/m³);
三、粉尘处理典型案例
案例1:某汽车零部件厂金属抛光粉尘综合治理
• 背景:某汽车零部件厂因金属抛光工艺产生高浓度铝粉(PM₂.₅浓度 200-300 mg/m³),存在爆炸风险及环保投诉。
源头控制:
◦ 采用 湿式打磨工具 减少粉尘飞扬;
分级净化:
◦ 负压集气系统:集气效率>95%,防止粉尘扩散;
资源化回收:
◦ 收集的铝粉经压缩成型后回用于铸造工艺,回收率 80%。
案例2:某石材加工厂陶瓷粉尘处理项目
• 背景:某石材厂抛光车间产生高浓度陶瓷粉尘(PM₁₀超标 15倍),导致工人尘肺病高发。
湿法抑尘:
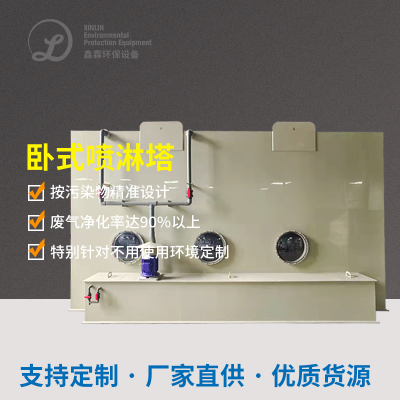
◦ 引入 循环水喷淋系统,打磨区域湿度提升至 60%,抑制粉尘扩散;
组合工艺:
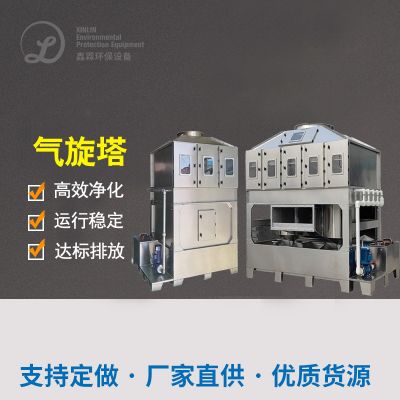
◦ 湿式旋流板除尘塔:水雾捕捉陶瓷颗粒,沉降为泥浆(效率98%);
无组织管控:
◦ 车间安装 雾炮装置,覆盖面积 500 m²,PM₁₀无组织排放降低 80%。
四、主流处理技术对比
| 工艺 | 适用场景 | 优势 | 局限 |
|---|---|---|---|
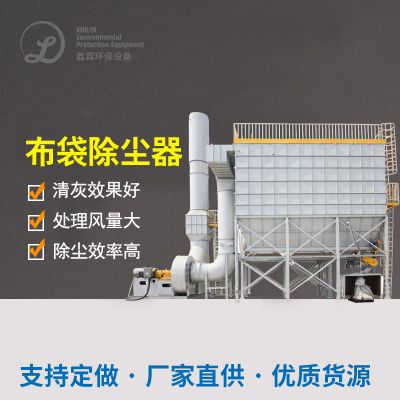
| 布袋除尘 | 金属、陶瓷等非粘性粉尘 | 效率>99%,成本可控(0.5元/m³) | 需定期更换滤袋(周期3-6个月) |
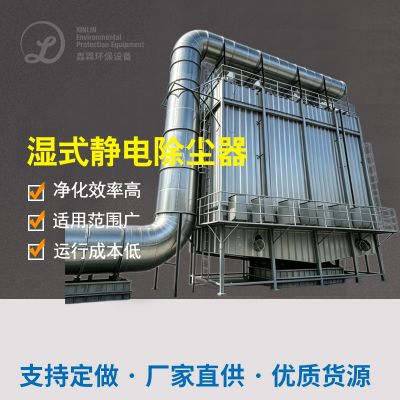
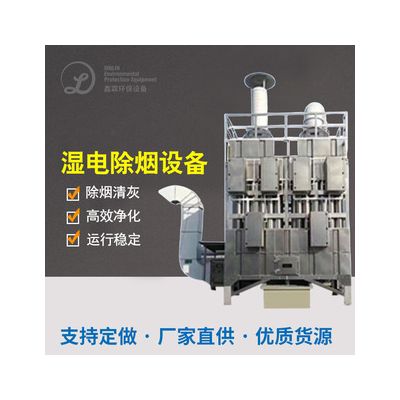
| 湿式静电除尘 | PM₂.₅及VOCs协同治理 | 深度净化(效率>99.5%),防爆设计 | 投资高(>200万元),废水需处理 |
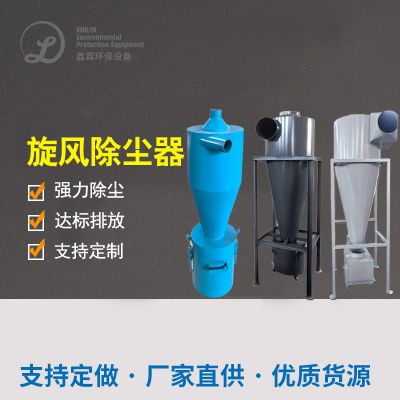
| 旋风+喷淋抑尘 | 高湿度环境(木材、石材加工) | 运行成本低(0.3元/m³),防二次扬尘 | 对PM₁₀以下颗粒去除率有限 |
总结
打磨抛光粉尘治理需结合 粉尘特性、浓度、经济性 选择工艺:
• 高爆炸性金属粉尘(如铝粉):优先采用 湿式静电除尘+资源化回收(案例1);
 扫一扫添加微信