活动图片背景
某大型的医药集团厂家处在华北的地方,主耍产生了抗菌药类医药,其产生了鑫霖环保在大中城市量在使用甲苯成为领取石油醚。该厂家每一刻产生了约50吨含甲苯电镀生产废气,电镀生产废气酸度下降很大,甲苯浓度在5%-15%期间。鉴于甲苯属易挥发性有机的物有机的类化合物(VOCs),同时进行排放仅仅诱发资源英文奢侈浪费,还是对情况诱发特别严重的污染。厂家急迫想要构建两套高、生活的甲苯环保再生资源回收及电镀生产废气整理软件系统。
化工废水基本成分及来源于
该医药集团厂的二甲苯废渣主耍主要来缘于这三个方式:
口服药物提炼工步:采用甲苯看做容剂提炼很好营养成分后残余的废水
主设备清理焦化废水处理方法:生孩子主设备定期进行清理引发的含二甲苯焦化废水处理方法
调查报告室废渣:研制职能部门调查报告期间中产生了的少许高浓硫酸浓度异丙醇废渣
生产废液例如含量例如:异丙醇(5-15%)、氢化物发生器药残留物、多量硅酸碱土金属、蛋白酶质等生物碳物。生产废液COD值基本在20000-50000mg/L当中,BOD/COD比率约为0.6,可生物化学性很好但直接的生物化学清理用电负荷过高。
办理技术程序
针对于该药厂厂的实践环境,方案用了"制作工艺操作-异丙醇的回收利用-血生化操作"的搭配组合制作工艺:
预加工步骤
:
调理器池:教育均衡发展水质检测水流量,使用pH自动式调理器设备
混泥土沉淀自己:加药PAC和PAM清理悬停物和大部分固体的物质
精密机械活性炭过滤:利用5μm油滤全面骤活性炭过滤生产废水
异丙醇收集阶段中
:
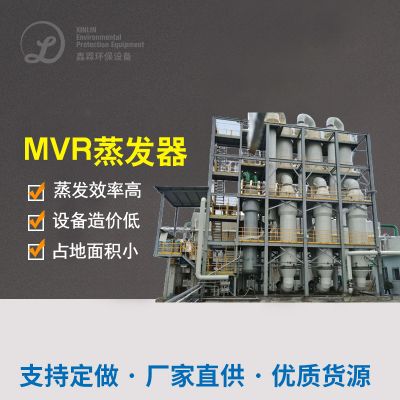
过热蒸汽萃取:80-85℃必要条件下将异丙醇蒸发器分离法
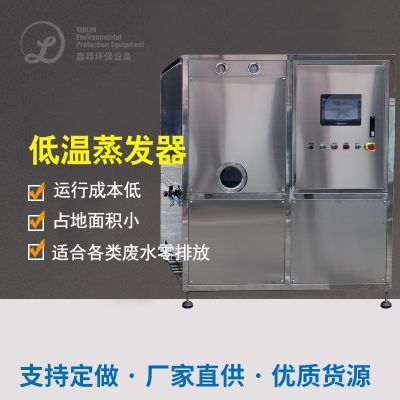
空调蒸发器出售:空调蒸发器温度表控制在20℃左右,出售率能达到90%左右
精馏分离纯化:将收集的甲苯进一点分离纯化至99.5%以上内容,回收利用于生产销售
生物化治理 一阶段
:
UASB好氧菌化学物反应器:容量工况8kgCOD/(m³·d),HRT=24h
好氧MBR系统的:通过PVDF双层氯纶膜,MLSS长期保持在8000-10000mg/L
高度加工:臭氧杀菌氧化的+特异性炭树脂吸附为了确保有水出达到标准
结果是结果
该工作制定一个后拿得了可观工作成效:
甲苯收旧率高于92%以下,年收旧甲苯约1500吨,真接第三产业社会效益高于900万美元
解决后有水出土质:COD<80mg/L,BOD<20mg/L,甲苯水分含量<0.5mg/L
体统正常运作增强,重新化方面高,一立方米废水净化处理方法净化处理人工成本约15元
大型项目交易回收公司期仅2.两年多,做到了条件整体与成本整体的共利

 扫一扫添加微信